バナー
  • PLCの5つのステップとは何ですか?
    PLCの5つのステップとは何ですか? Jul 10, 2026
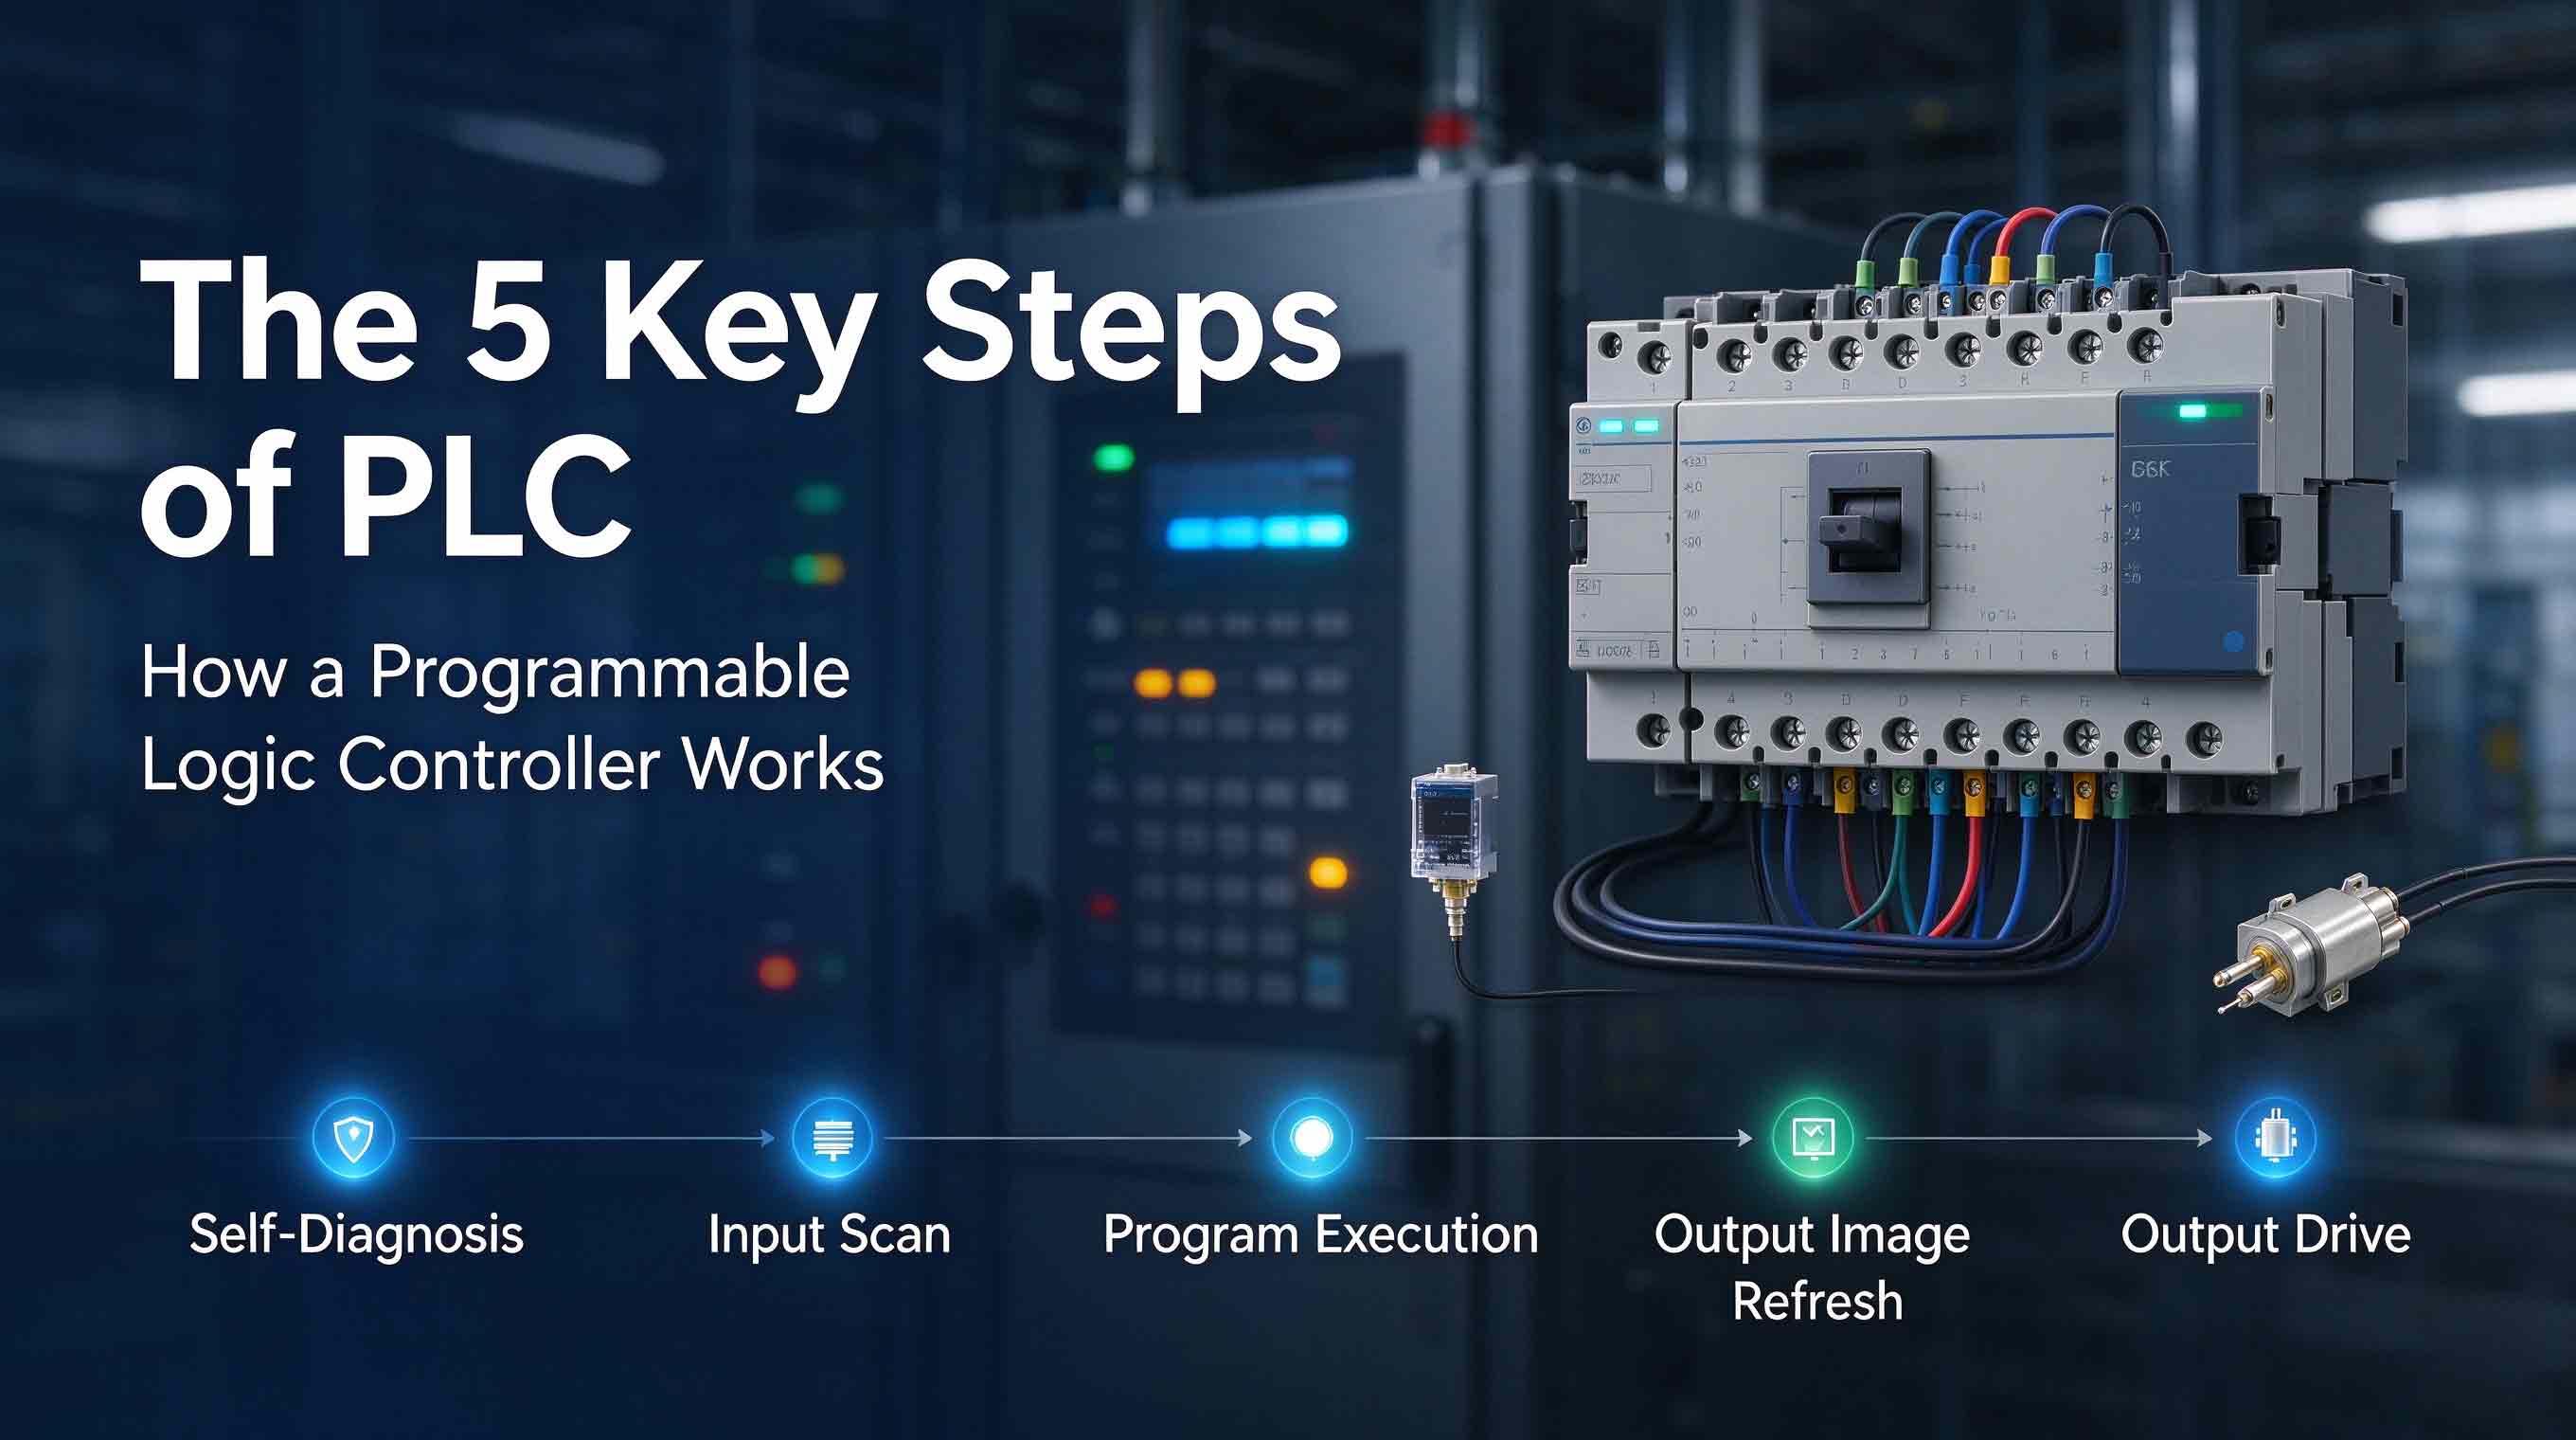
    PLC (Programmable Logic Controller) is widely adopted in industrial automation for factory control, machinery operation and production line management. Many engineers and buyers know PLC can automate equipment, yet few fully understand its repeating working cycle. A PLC runs programs cyclically, and each scan cycle mainly consists of 5 core steps. Step 1: Internal Self‑Diagnosis At the start of every scan cycle, the PLC performs self‑diagnosis. It checks CPU status, memory integrity, power supply condition and hardware faults. If any critical error is detected, the PLC will stop executing user programs and trigger alarm signals to protect the whole system. This step guarantees stable operation before running control logic. Step 2: Input Scan / Input Image Refresh The PLC reads all signals from field input terminals (sensors, switches, buttons). It copies these ON/OFF status into the input image register inside memory. During this single scan cycle, input data will not be updated again even if physical input signals change. This avoids unstable signal interference while running the program. Step 3: User Program Execution The CPU executes your written ladder logic or structured program line by line in sequence. It reads data from input image registers and internal memory, then calculates logic results. Output status will be temporarily stored in output image registers, instead of directly driving physical output terminals at this stage. Step 4: Output Image Refresh After finishing the whole user program, the PLC updates the output image table. The calculated logic results are transferred to output image memory. All output status values are ready for the final output drive step. Step 5: Output Drive The PLC sends data from output image registers to physical output modules. It turns relays or transistors ON/OFF to control actuators such as motors, valves and indicators. Field equipment reacts accordingly to complete the control task. Once these 5 steps are completed, the PLC immediately loops back to the self‑diagnosis step and starts a new scan cycle. The whole cycle repeats continuously during operation. Final Takeaway The cyclic scan mechanism is the core principle of PLC. Knowing these 5 steps helps you troubleshoot signal delay, logic error and hardware abnormal issues faster. Whether you are maintaining automation equipment or selecting PLC modules, understanding the PLC working cycle is essential for your daily work. If you need PLC spare parts or technical consultation, feel free to contact our team.
  • DCSでコントローラーを使用できますか?
    DCSでコントローラーを使用できますか? Jul 10, 2026
    導入分散制御システム(DCS)は、化学、電力、石油・ガス、冶金、都市用水処理などのプロセス産業における自動化の中核となるアーキテクチャであり、集中管理と分散型現場制御に重点を置いています。多くの自動化エンジニアは、「独立コントローラを標準的なDCSシステム内に導入して使用できるのか?」という典型的な疑問を抱いています。本稿では、DCSにおけるスタンドアロンコントローラの適用シナリオ、接続方法、利点、制限事項、および実用的な導入に関する提案について解説します。1. 基本定義:DCS内蔵コントローラと外部独立コントローラ完全なネイティブDCSは、コア制御ユニットとして専用の冗長メインコントローラを備えており、閉ループ制御、インターロックロジック、シーケンス制御、および現場計器やバルブの信号処理を担当します。 質問で言及されている「コントローラー」とは、 サードパーティ製のスタンドアロンPLC/ループコントローラ/マイクロコントローラ オリジナルのDCSキャビネットの外側に設置します。使用モードは2種類あります。 1.1 DCSフィールドリモートコントロールユニットとしてのコントローラ スタンドアロンコントローラは、現場でのローカル制御を行い、通信プロトコル(Modbus RTU/TCP、Profibus DP、HART、Ethernet/IP)を介して、運転データ、警報信号、ステータスポイントをDCS上位監視システムに送信します。DCSは監視、パラメータ設定、遠隔緊急介入のみを実行し、コントローラは自律的なローカル制御を完了します。 1.2 DCS用コントローラホットスタンバイまたは補助ロジック補足 元のDCSコントローラのロジック容量が不足している場合、ハードウェアが旧式である場合、または変換コストが高い場合、外部コントローラを使用して、複雑なインターロック、バッチ制御、または安全補助ループの一部を担い、ハードワイヤリングまたは産業用イーサネットを介してメインDCSと相互接続します。2. DCSで外部コントローラーが使用される典型的なシナリオシナリオ1:遠隔スキッドマウント機器のローカル独立制御ボイラーバーナー、コンプレッサー、冷凍ユニット、定量供給スキッドなどのパッケージ機器には、通常、専用のPLCコントローラが付属しています。各スキッドごとにメインDCSにロジックを再開発することは不可能です。コントローラはスキッド全体の制御プログラムを独立して実行し、DCSは主要なプロセスデータ、故障アラーム、起動/停止コマンドのみを読み取ります。これが最も一般的な用途です。シナリオ2:低投資による旧型DCSの容量拡張IOポイントの上限に達し、メインコントローラモデルが生産終了となった老朽化したDCSシステムの場合、新しいプロセスループ用に小型のPLCコントローラを追加することで、DCSメインフレーム全体を交換する高額な費用を回避できます。システム拡張に必要なのは信号接続のみです。シナリオ3:高リスクインターロックループの安全隔離重要な安全インターロック(過圧保護、火災隔離、緊急停止)は、独立した安全コントローラ(SIL定格PLC)に実装されています。従来のDCSとの物理的な隔離により、DCSの主システム障害、プログラムクラッシュ、誤操作が安全事故を引き起こすことを防ぎ、機能安全仕様の要件を満たしています。シナリオ4:移動式/一時的なプロセス制御一時的な試験装置、移動式サンプリングシステム、一時的なパイプライン制御ループには、携帯型コントローラが使用されます。これにより、DCS監視ネットワークに迅速に接続して一時的なデータ収集を行うことができ、試験終了後にはコアDCS構成を変更することなく取り外すことができます。3. 外部コントローラとDCS間の接続モードハードワイヤ信号接続(4~20mAアナログ/DI/DOスイッチ信号) 安定した伝送、強力な耐干渉性を備え、重要なインターロック信号に適しています。多点データ伝送における配線作業負荷は高くなります。産業用バス通信接続 高密度なデータ伝送、配線の削減、主流プロトコル:Modbus TCP/RTU、Profibus DP、Modbus TCPは、異なるメーカーのDCSおよびコントローラ間の相互接続に最も広く使用されています。OPC UA/DA 上位コンピュータドッキング コントローラは、OPCサーバーを介してDCS構成ステーションにデータをアップロードします。これは、大容量データのやり取りに適しており、高速インターロック制御ではなく、上位監視に使用されます。4. DCSにコントローラーを追加するメリット分離装置供給者の責任:スキッド製造業者はコントローラプログラムに責任を持ち、機器のデバッグやメンテナンス中にDCS側のプログラム変更によって発生する紛争を回避します。改修プロジェクトにおけるDCS(分散制御システム)導入コストと工期の削減。ローカル自律運転:DCSホストとの通信が失敗した場合、スタンドアロンコントローラは現場機器の安定した動作を維持し、プロセス全体の停止を回避します。柔軟な構成:専用コントローラは、一般的なDCSコントローラと比較して、カスタマイズされたバッチ制御、モーション制御、および特殊なアルゴリズム制御に便利です。5.避けるべき主なデメリットとリスクポイントシステムの断片化:複数のブランドのコントローラーを使用すると、スペアパーツの種類が増え、日常的なメンテナンスが難しくなる。統一された資産管理が実現できない。通信遅延のリスク:バス通信の遅延により高速安全インターロックが故障する可能性があるため、重要なインターロックは有線信号伝送を採用する必要があります。クロック同期のずれ:DCSと外部コントローラ間のシステム時刻の不一致は、過去の警報記録の乱れにつながるため、統一されたGPSクロック同期が必要となる。プログラム管理上の抜け穴:独立したコントローラプログラムは、DCSシステムの変更管理なしに現場で容易に変更できるため、隠れた運用リスクにつながる。6. エンジニアリングのベストプラクティス制御レベルを明確に区分する:DCS=集中監視、設定値調整、履歴データ記録。外部コントローラ=ローカル閉ループ制御、機器ロジック、安全インターロック。設計文書において、役割分担を明確にする。重要な安全信号には有線接続のみを使用し、通常のプロセスパラメータには安全性とコストのバランスを取るためにバス通信を採用する。すべての外部コントローラに対してプログラムのバージョン管理を実装し、ソースプログラムをDCSルームに一律にアーカイブし、オフラインでの任意のプログラム変更を禁止する。接続されているすべてのコントローラおよびDCSホストのシステムクロックを完全に同期します。予算が許せば、システム統合を最大限に高めるため、DCS対応コントローラーは同じメーカーのものを使用することを優先してください。結論DCSシステムでは外部コントローラーを間違いなく使用できます。これは、プロセスオートメーションにおいて成熟し、広く採用されているエンジニアリング方式です。DCSの中核となるメインコントローラに取って代わるものではなく、スキッド機器のドッキング、旧システムの再構築、安全隔離、および一時的な制御のための強力な補助手段です。制御区分、信号ドッキング方式、およびプログラム管理が標準化されていれば、DCSと分散コントローラのハイブリッドアーキテクチャは、運用安定性、プロジェクトコスト、および機器の独立性を完璧にバランスさせることができます。ソーシャルメディアで共有するための短縮版が必要ですか、それとも中国語の説明のない、純粋な英語のオリジナルブログが必要ですか?
  • シーメンスとアレン・ブラッドリーPLC:2026年の産業オートメーションの動向
    シーメンスとアレン・ブラッドリーPLC:2026年の産業オートメーションの動向 May 01, 2026
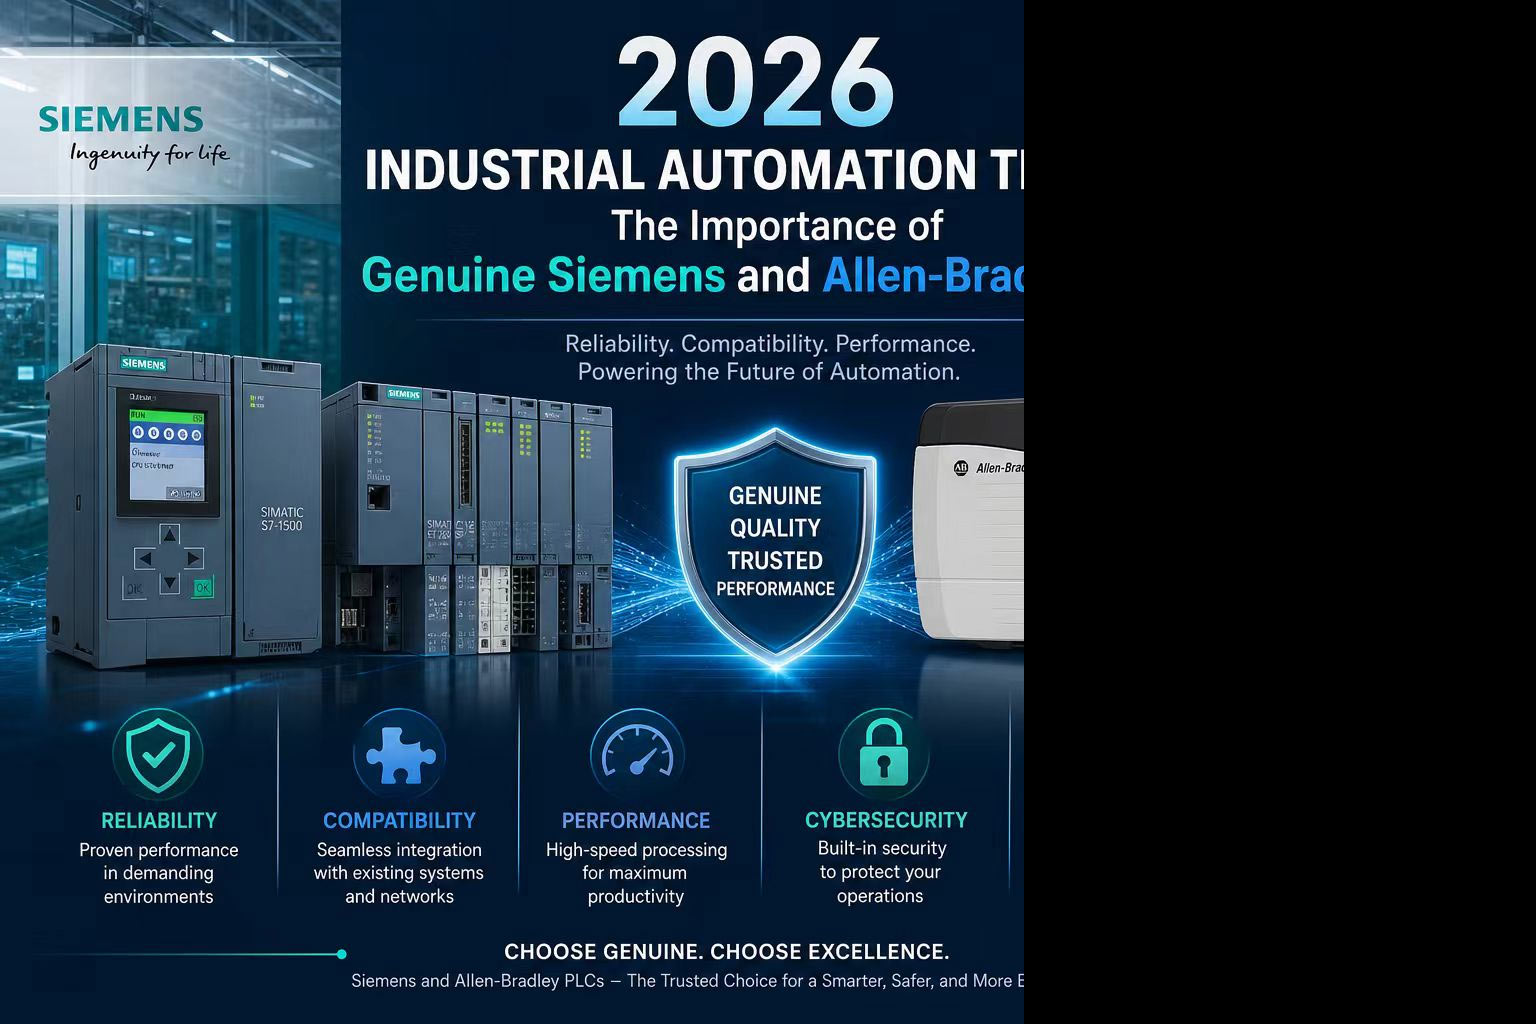
    公開日:2026年5月1日 産業分野:産業オートメーションおよび制御システム 2026年にかけて、世界的なスマートファクトリーへの変革と産業インテリジェンスの向上は継続的に加速しており、あらゆる製造業の生産ラインにおいて、運用安定性、拡張性、インテリジェント制御に対する要求がますます高まっている。 自動化された生産ラインの中核制御コンポーネントとして、PLCは産業機器の全体的な運用と管理において決定的な役割を果たします。生産設備のアップグレードやメンテナンスを行う際、工場のエンジニアやシステムインテグレーターは、PLC製品の信頼性、安定性、長期的な互換性にますます注目するようになっています。 産業用制御ブランドの中で、 シーメンスとアレン・ブラッドリー(AB) 純正PLCは、業界で常に主流の選択肢として認められてきました。成熟した技術システム、安定した動作性能、そして完全な環境適合性を備えた純正PLCは、様々な複雑な産業環境に完璧に対応できます。対応するプログラミングソフトウェアや産業システムとのシームレスな連携をサポートし、パラメータの不整合や不安定な性能による運用リスクを回避します。 現在のグローバルサプライチェーン環境において、多くの産業用制御部品のリードタイムは不安定なままです。工場は、純正PLCスペアパーツやメンテナンスモジュールの不足により、ダウンタイムのリスクに直面することが少なくありません。安定した供給体制を備えた純正品を選択することが、持続可能な生産を確保するための重要な保証となっています。 私たちは供給に重点を置いています 新品の純正シーメンスおよびアレン・ブラッドリー製PLC製品当社は、厳格な品質検査基準を遵守し、すべての製品が100%工場出荷時のオリジナルであり、再生部品や中古部品を使用していないことを保証しています。また、主要モデルの在庫を十分に確保し、迅速なグローバル配送、充実したアフターサービス保証、技術サポートを提供することで、世界中のユーザーがPLCの調達、機器の更新、日常的なメンテナンスといったニーズを効率的に解決できるよう支援しています。 純正PLCに関するお問い合わせ、在庫確認、技術相談が必要な場合は、いつでも当社の専門チームまでお気軽にご連絡ください。

助けが必要?私たちとしゃべる

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
送信
探している Service?
お問い合わせ #
+86 17620189681

営業時間

11月21日(月)~11月23日(水):午前9時~午後8時
11月24日(木):休業 - ハッピーサンクスギビング!
11月25日(金):午前8時~午後10時
11月26日(土)~11月27日(日):午前10時~午後9時
(時間はすべて東部標準時です)

家

製品

ワッツアップ

お問い合わせ