バナー
  • シーメンス S7-1200 実践トラブルシューティングガイド | ハードウェアの選定、プログラミング、通信、および現場でのヒント
    シーメンス S7-1200 実践トラブルシューティングガイド | ハードウェアの選定、プログラミング、通信、および現場でのヒント Jun 19, 2026
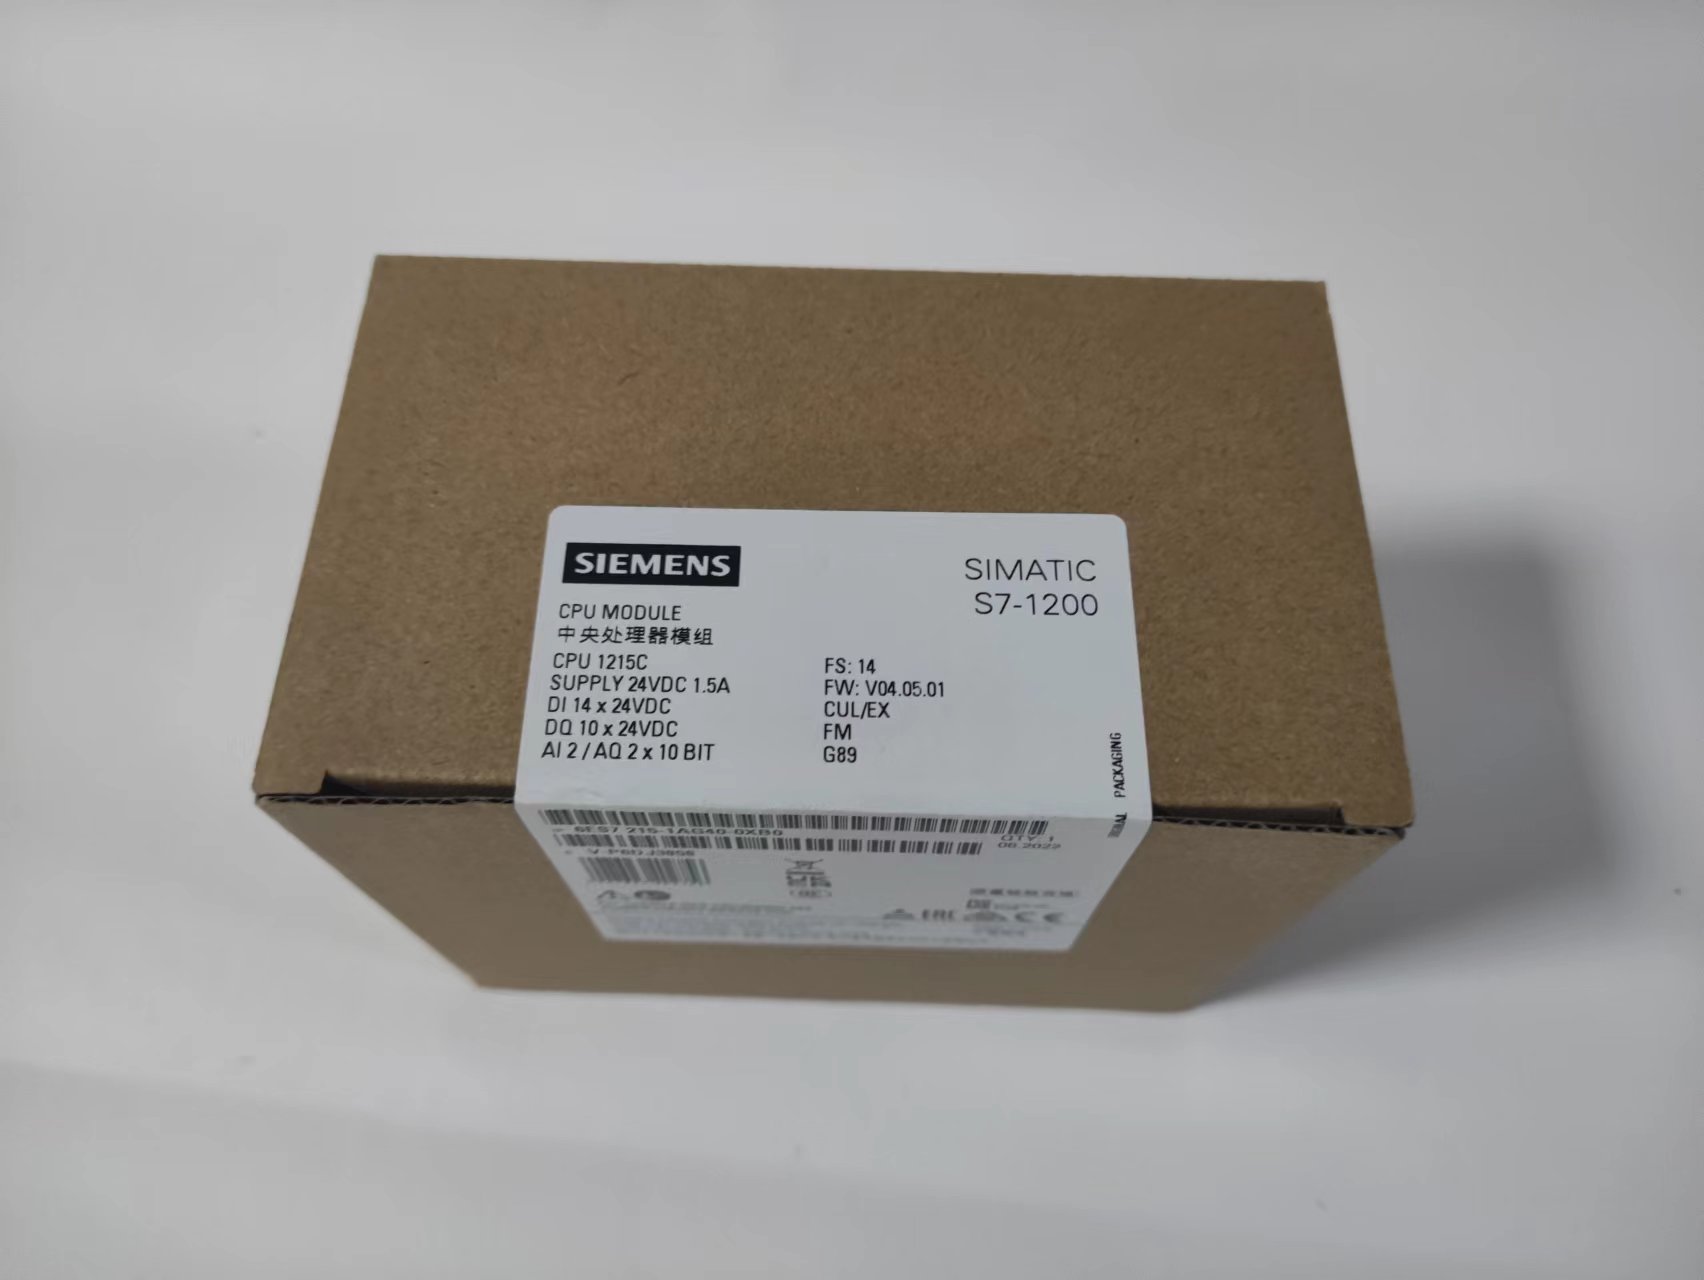
     導入ほとんどの自動化エンジニアや機器購入者は、シーメンスS7-1200 PLCの基本的なプログラミング操作しか習得していませんが、機器到着後のPLC接続の失敗、サーボジッター、不安定なアナログデータ、ランダムな障害によるシャットダウン、プログラムのダウンロード失敗など、現場でさまざまな問題に頻繁に遭遇します。ほとんどの場合、これらの問題は ハードウェアの損傷によるものではないしかし、不適切な選択、非標準的な配線、誤ったパラメータ設定、および悪いプログラミング習慣によって発生する。このブログは完全に 実践的な問題解決能力と頻繁に陥りやすい落とし穴 エンドユーザーと現場エンジニア向け。理論上の空論は一切なし。すべてのソリューションは、S7-1200でよく発生する故障の90%を直接解決し、機器の動作を安定させ、アフターサービスコストを削減するために直接適用可能です。1. 重大な選定ミス|手戻りや経済的損失を回避する1.1 CPU電源バージョンの誤り = モーションコントロールの失敗多くの初心者は、バージョンの違いを区別せずにPLCモデルを無作為に選択するため、設置後に高速位置決めやサーボ制御が利用できなくなるという結果を招く。DC/DC/DCバージョン(産業標準および推奨)24V DC電源、トランジスタ出力100kHzの高速パルス出力に対応し、サーボモーターやステッピングモーターを直接駆動します。位置決め、切断、往復運動を行うあらゆる自動化機器に最適です。AC/DC/RLYバージョン(シンプルなオン/オフ制御のみ)220V AC電源、リレー出力高速パルス機能がなく、位置決め制御は実現できません。ファン、ウォーターポンプ、照明、および単純な起動・停止装置にのみ適用されます。重要なルール:サーボモーター、ステッピングモーター、または位置決め機能を搭載したデバイスの場合は、必ずDC/DC/DCを選択してください!1.2 CPU性能マージン不足|カクつきとパルス損失産業プロジェクト向け、現場で検証済みのS7-1200選定基準:シンプルなロジックと一般的な入出力デバイス:1212C4軸以下のサーボ、包装・搬送装置: 1214C(最も人気のある汎用モデル)複数のアナログ信号、PID制御、および複数デバイスのネットワーク接続:1215C高精度位置決め、切断、多軸同期:1217C実用的なヒント: プログラムのメモリ使用量を維持する 70%未満 また、OB1サイクルタイムは100ms以内である必要があります。これらの値を超えると、パケットロス、プログラムの途切れ、機器のランダムなシャットダウンなどの問題が発生しやすくなります。1.3 拡張モジュールの取り付け不良|モジュール認識エラーS7-1200には拡張スロットに関する厳格なルールがあります。 すべての拡張モジュールは、CPUの右側の最初のスロットから順番に取り付ける必要があります。空きスロットや取り付け不良は、故障を引き起こし、モジュールが認識されなくなる原因となります。最適なレイアウトのコツ:高温による故障を防ぐため、通信モジュールと電源モジュールは高温モジュールから離して配置してください。信号干渉を低減するため、デジタル出力モジュールは一番右側に配置してください。2. ハードウェアの配線と設置のヒント|干渉と誤作動を排除する2.1 不安定なアナログデータと信号ドリフト | 恒久的な解決策現場でよく発生する不具合:センサーが正常でプログラムも正しくても、温度、圧力、流量のデータが継続的に変動する。ソリューション:片側接地方式のアナログ信号にはシールドケーブルを使用してください。電源ケーブル(サーボ/インバーターケーブル)と信号ケーブルは20cm以上離して配線し、決して同じパイプ内に配線しないでください。TIA Portalでアナログフィルタリングとスムーズサンプリングを有効にして、データドリフトを完全に排除します。2.2 デジタル入力の誤作動とランダムなライト点滅多くのユーザーは、機器のシャットダウン中にPLC入力インジケータがランダムに点滅する現象に遭遇します。原因:長距離信号ケーブルにおける電源周波数干渉と誘導電圧解決TIA Portalのハードウェア構成でDI入力遅延を3ms~5msに調整することで、低コストで誤トリガーを完全に排除できます。2.5 不安定な電源供給によって引き起こされるランダムな再起動と障害S7-1200 CPUは電源リップルに敏感です。低品質のスイッチング電源を使用すると、ランダムな切断、プログラムの損失、モジュールエラーが発生します。おすすめ産業用安定化電源を採用し、CPU電源端子に干渉防止磁気リングを設置することで、機器の安定性を大幅に向上させます。3. プログラミングの実践スキル|安定性、保守性、バグのないプログラム3.1 メモリビット(Mビット)の乱用を避け、隠れた欠陥を防止する初心者のエンジニアは、中間ロジックにM0.0、M0.1、その他のMビットを使用することが多いが、 変数間の衝突と論理的混乱 長期にわたる機器稼働後。ベストプラクティス優先順位をつける DBデータブロック S7-1200のプログラミング用。機器の動作、アラーム、ステータスごとに変数を個別に割り当てることで、明確なロジック、競合のない動作、容易なメンテナンスを実現します。3.2 タイマーの落とし穴|タイミングずれとロジックドリフトを回避するよくある不具合:長時間の動作中に、タイミングの不正確さやサイクルロジックのずれが生じる。回避ルール周期発振ロジックでは、TONタイマーとTOFタイマーを混用しないでください。安定した分解能と累積時間誤差ゼロを実現するため、IECタイマーを統一的に採用してください。3.3 アナログプログラムに耐障害性を追加する|機器のクラッシュを防ぐセンサーの接続不良や接触不良は、耐障害性ロジックがない場合、プログラムのクラッシュ、PID制御の異常、誤動作を引き起こします。ユニバーサルフォールトトレランス方式アナログデータの上限値と下限値を設定します。値が正常範囲を超えた場合は出力をロックし、アラームを発報することで、過熱や過圧のリスクを回避します。3.4 軸ホーミング障害に対する究極の解決策頻繁に発生する問題:ホーミング中にリミットスイッチに接触すると、軸がアラームとともに停止し、自動逆方向リセットが行われない。ソリューション:ハードウェア設定で「リミットスイッチ自動反転」機能を有効にする加速および減速時間を適切に増やして、限界との激しい衝突を回避してください。リミットスイッチと機械式ストッパーの間には安全な距離を確保してください。4. 通信トラブルシューティング|接続障害とランダムな切断の解決4.1 PLCが見つかりません、およびPC接続に失敗しました接続障害の90%はハードウェアの損傷ではなく、ネットワークの問題によるものです。デフォルトのPLC IPアドレス:192.168.0.1。ローカルLANのIPセグメントと競合しやすい。PCネットワークアダプタに静的IPアドレスを設定し(PLCと同じセグメント)、自動IP取得を無効にする。通信傍受を防ぐため、PCのファイアウォールとウイルス対策ソフトをオフにしてください。4.2 PROFINETとHMIのランダムな切断コアスキル複数機器のネットワーク接続には、ModbusではなくPROFINETを使用してください。通信タイムアウトを適切に延長し、現場での干渉による接続切断をなくすために、産業用シールド付きイーサネットケーブルを採用してください。4.3 ファームウェアバージョンの不一致によるプログラムダウンロードの失敗よくある落とし穴:TIA Portalの上位バージョンでコンパイルされたプログラムは、ファームウェアの下位バージョンであるPLCにはダウンロードできません。解決ダウンロードする前にPLCファームウェアのバージョンを確認し、TIA Portalでハードウェアバージョンと一致させるか、ファームウェアをオンラインでアップグレードしてバージョンを統一してください。5. 現場での迅速なトラブルシューティングスキル|アフターサービス効率化ツール5.1 診断バッファによる診断(最速の故障箇所特定)S7-1200は強力な内蔵診断システムを搭載しており、すべてのシャットダウンとモジュール障害の正確な時刻と原因を記録します。TIA Portalでオンラインモードに入り、診断バッファをチェックして障害箇所を正確に特定することで、盲目的なライン検査やプログラム検査を回避できます。5.2 アラーム通知なしのランダムシャットダウン主な原因:過剰なプログラムサイクル時間、高いメモリ使用率、および電磁干渉。ソリューションプログラムロジックを簡素化し、OB1サイクルタイムを短縮し、配線レイアウトを最適化し、干渉防止対策を追加する。6. 日常的なメンテナンスと寿命延長のヒント高温による周波数低下やクラッシュ障害を防ぐため、PLC放熱路の埃を定期的に清掃してください。重要なプロジェクト用にメモリーカードをインストールし、プログラムの損失を防ぐために定期的にプログラムをバックアップしてください。長期間シャットダウンしていた機器の電源を入れる前に、電源電圧を確認して、電圧サージによるCPUの損傷を防いでください。ポートの焼損を防ぐため、信号モジュールをホットスワップしないでください。まとめシーメンスS7-1200 PLCは優れた固有安定性を備えています。現場での障害の90%は 選択ミス、非標準配線、パラメータ設定の欠落、およびプログラムの耐障害性の欠如.上記の実践的なスキルを習得することで、調達上の落とし穴を回避し、アナログジッター、通信切断、位置決め不良、ランダムシャットダウンなどの一般的な問題を完全に解決し、アフターサービスにおけるプレッシャーを大幅に軽減し、機器全体の安定性を向上させることができます。交流現場で遭遇したS7-1200の厄介な不具合は何ですか?コメント欄でトラブルシューティングの経験を共有してください!
  • シーメンス PLC の利点
    シーメンス PLC の利点 Nov 03, 2023
    確実な折り畳みPLC は、多数のアクティブ コンポーネントや接続された電子コンポーネントを必要としません。その接続は大幅に減少します。同時に、システムのメンテナンスが簡単であり、メンテナンス時間が短くなります。 Plcは設計に一連の信頼性設計手法を採用しています。たとえば、冗長設計です。停電保護、故障診断、情報保護・復旧。 PLCは、産業生産プロセス制御のために特別に設計された制御装置であり、一般的なコンピュータ制御よりも簡単なプログラミング言語と信頼性の高いハードウェアを備えています。洗練され簡素化されたプログラミング言語を採用。プログラミングエラー率が大幅に減少します。折りたたみも操作も簡単PLCは操作性が高いです。プログラミングが簡単、操作が簡単、メンテナンスが容易という特徴があり、一般に操作ミスが少ないです。 PLCの動作には、プログラム入力とプログラム変更の動作が含まれます。プログラムの入力を直接表示することができ、プログラムを変更する操作も直接検索したり、必要な住所番号や連絡先をもとにプログラムから検索して変更することも可能です。 PLC には複数のプログラミング言語が使用可能です。電気回路図に近いラダー図に使用されます。把握しやすく、理解しやすい。 PLCの自己診断機能により、保守員の保守スキルを軽減します。システムに障害が発生した場合、保守員はハードウェアやソフトウェアの自己診断により、障害箇所を迅速に特定できます。柔軟な折りたたみPLC で使用されるプログラミング言語には、ラダー図、ブールニーモニック、関数図、関数モジュール、およびステートメント記述プログラミング言語が含まれます。プログラミング方法が多様であるため、プログラミングが簡単になり、応用範囲が広がります。操作は非常に柔軟で便利で、変数の監視と制御も非常に簡単です。Siemens PLC S7-300 シリーズ PLC の設置と注意事項:1、補助電源は電力が低く、低電力機器(光電センサーなど)のみを駆動できます。2、一般に、PLC には一定数の占有ポイント (つまり、空のアドレス配線端子) があり、ワイヤを接続しないでください。3、 PLC には I/O 応答遅延の問題があり、特に高速応答機器では注意が必要です。4、 リレータイプとトランジスタタイプの出力があり(高速出力に適しています)、出力は軽負荷(LEDインジケータライトなど)を直接運ぶことができます。5、入力/切断時間はPLCスキャン時間より長くなければなりません。6、 PLC 出力回路には保護がないため、負荷短絡による PLC への損傷を防ぐために、外部回路にヒューズなどの保護装置を直列に使用する必要があります。7、 PLC の焼損を避けるため、AC 電源コードを入力端子に接続しないでください。8、 接地端子は独立して接地し、他の機器の接地端子と直列に接続しないでください。接地線の切断面は 2mm2 以上である必要があります。9、 入力信号線と出力信号線は可能な限り別々に配線する必要があり、信号の干渉や誤動作を避けるために、同じパイプラインに入れたり、電力線と一緒に束ねたりしないでください。信号伝送ラインはシールド線を採用し、シールド線は接地されています。信号の信頼性を確保するために、入力ラインと出力ラインは通常 20 メートル以内に制御されます。拡張ケーブルはノイズや電気的干渉の影響を受けやすいため、電力線や高電圧機器などから離してください。
  • シーメンス PLC の動作原理
    シーメンス PLC の動作原理 Jun 13, 2023
    動作原理 PLC の動作開始後の作業プロセスは、通常、入力サンプリング、ユーザー プログラム実行、出力リフレッシュの 3 つの段階に分かれます。上記の 3 つの段階を完了することをスキャン サイクルと呼びます。全動作期間中、PLC の CPU は上記の 3 つのステージを一定のスキャン速度で繰り返し実行します。   入力サンプリングを折りたたむ 入力サンプリング段階では、PLC はすべての入力状態とデータをスキャン方式で順次読み取り、I/O イメージ領域の対応するユニットに格納します。入力サンプリングが完了すると、ユーザープログラムの実行と出力リフレッシュフェーズに入ります。この 2 段階では、入力状態やデータが変化しても、I/O イメージ領域内の対応するユニットの状態やデータは変化しません。したがって、入力がパルス信号の場合、どのような場合でも入力を確実に読み取ることができるように、パルス信号の幅は 1 スキャン サイクルより大きくなければなりません。   ユーザープログラムの実行を折りたたむ ユーザープログラムの実行フェーズでは、PLC は常にユーザープログラム (ラダー図) をトップダウンの順序でスキャンします。各ラダー図をスキャンする際は、必ずラダー図の左側の各接点で構成される制御回路を最初にスキャンし、左から右、上から下の順に接点で構成される制御回路に対して論理演算を行ってください。次に、論理演算の結果に基づいて、システム RAM 記憶領域内の論理コイルの対応するビット ステータスをリフレッシュします。または、I/O イメージ領域内の出力コイルの対応するビットの状態を更新します。または、ラダー図で指定された特殊機能命令を実行するかどうかを決定します。   つまり、ユーザー プログラムの実行中、I/O イメージ領域内の入力ポイントの状態とデータのみが変化しません。一方、I/O イメージ領域内の他の出力ポイントおよびソフトウェア デバイスの状態とデータは変化しません。またはシステム RAM ストレージ領域が変更される可能性があります。また、上に挙げたラダー図のプログラム実行結果は、これらのコイルやデータを使用した下図のラダー図に影響を与えます。逆に、下のラダー図では、リフレッシュされたロジック コイルのステータスまたはデータは、次のスキャン サイクルでその上のプログラムにのみ適用できます。   出力リフレッシュを折りたたむ ユーザープログラムをスキャンした後、PLC は出力リフレッシュステージに入ります。この期間中、CPU は I/O イメージ領域の対応する状態とデータに従ってすべての出力ラッチ回路をリフレッシュし、出力回路を通じて対応する周辺デバイスを駆動します。この時点で、それが PLC の真の出力になります。   同じ数のラダー図でも、配置順が異なると実行結果が異なります。また、ユーザプログラムのスキャン結果とリレー制御装置のハードロジック並列動作の結果には差異があります。もちろん、スキャン サイクルが占める時間を実行全体で無視できる場合は、両者に違いはありません。
  • シーメンス PLC の分類
    シーメンス PLC の分類 Jun 08, 2023
    プログラマブル コントローラは現代の生産のニーズによって生み出されており、プログラマブル コントローラの分類も現代の生産のニーズを満たす必要があります。 一般的にプログラマブルコントローラは3つの観点から分類できます。 1つはプログラマブルコントローラの制御規模による分類、2つ目はプログラマブルコントローラの性能レベルによる分類、3つ目はプログラマブルコントローラの構造上の特徴による分類です。 折りたたみコントロールスケール メインフレーム、中型、小型のマシンに分類できます。 ミニコンピュータ: ミニコンピュータの制御ポイントは通常 256 ポイント以内で、単一マシンの制御または小規模システムの制御に適しています。 Siemens ミニマシンには S7-200 があり、処理速度は 0.8 ~ 1.2 ミリ秒です。メモリ 2k; 248 デジタル ポイント。アナログ数は35チャンネル。 中型マシン: 中型マシンの制御ポイントは通常 2048 ポイント以下で、機器の直接制御や複数の下位レベルのプログラマブル コントローラの監視に使用できます。中規模または大規模な制御システムに適しています。 Siemens の中型マシンには S7-300 があり、処理速度は 0.8 ~ 1.2 ミリ秒です。メモリ 2k; 1024 デジタル ポイント。アナログ数 128 チャンネル;ネットワークPROFIBUS;産業用イーサネット。 MPI。 メインフレーム: メインフレームの制御ポイントは通常 2048 ポイントより大きく、複雑な算術演算を完了できるだけでなく、複雑な行列演算も実行できます。機器を直接制御するだけでなく、複数の下位プログラマブルコントローラの監視にも使用できます。 Siemens メインフレームには S7-1500 および S7-400 があり、処理速度は 0.3ms/1k ワードです。 メモリ 512k; I/O ポイント 12672; 折り畳み制御性能 ハイエンド機、ミッドレンジ機、ローエンド機に分けられます。 ローエンド機 このタイプのプログラマブル コントローラーは、基本的な制御機能と一般的な計算能力を備えています。動作速度は比較的遅く、搭載できる入出力モジュールの数は比較的少ないです。 例えば、ドイツのSIEMENS社製S7-200がこれに該当する。 ミッドレンジマシン このタイプのプログラマブル コントローラは、強力な制御機能と演算能力を備えています。一般的な論理演算だけでなく、より複雑な三角関数、指数、PID 演算も実行できます。動作速度は比較的速く、搭載できる入出力モジュールの数も非常に多く、入出力モジュールの種類も豊富です。 例えば、ドイツのSIEMENS社製S7-300がこれに該当する。 ハイエンドマシン このタイプのプログラマブル コントローラは、強力な制御機能と演算能力を備えています。論理演算、三角関数演算、指数演算、PID演算だけでなく、複雑な行列演算も行えます。動作速度が非常に速く、搭載できる入出力モジュールも多数あります。入出力モジュールの種類も非常に豊富です。このタイプのプログラマブル コントローラーは、大規模な制御タスクを完了できます。一般にネットワークのメインステーションとして使用されます。 例えば、ドイツのSIEMENS社製S7-400がこれに該当する。   折り畳み構造 積分 統合プログラマブルコントローラは、電源、CPU、メモリ、I/Oシステムを1つのユニットに統合しており、これを基本ユニットと呼びます。基本ユニットは完全な PLC です。 コントロールポイントが要件を満たしていない場合は、拡張ユニットを再度接続できます。一体型構造の特徴は、非常にコンパクト、小型、低コスト、設置が容易であることです。 組み合わせた モジュール式プログラマブル コントローラは、PLC システムのさまざまなコンポーネントを機能に応じて、CPU モジュール、入力モジュール、出力モジュール、電源モジュールなどのいくつかのモジュールに分割します。各モジュールの機能は比較的シンプルですが、モジュールの種類はますます豊富になっています。たとえば、一部のプログラマブル コントローラには、基本的な I/O モジュールに加えて、温度検出モジュール、位置検出モジュール、PID 制御モジュール、通信モジュールなどのいくつかの特殊な機能モジュールも備えています。モジュラーPLCの特徴は、CPU、入力、出力がすべて独立したモジュールであることです。統一されたモジュールサイズ、すっきりした設置、自由な入出力ポイントの選択、便利な設置、デバッグ、拡張、メンテナンス。 スタックタイプ スタック構造は、コンパクト、小型、全体の構造の取り付けが簡単であるという利点と、組み合わせた構造内で I/O ポイントを柔軟かつ整然と取り付けることができるという利点を兼ね備えています。また、様々なユニットを組み合わせて構成されています。その特徴は、CPUが独立した基本ユニット(CPUと一部のI/O点数で構成される)であり、他のI/Oモジュールが拡張ユニットであることです。インストール中は、基板が不要で、ユニット間の接続はケーブルのみで、ユニットを1台ずつ積み重ねることができます。システムの柔軟な構成とコンパクトなサイズを実現します。   詳しい紹介 1. SIMATIC S7-200 PLC S7-200 PLC は、さまざまな業界や場面での自動検出、監視、制御に適した小型 PLC です。 S7-200 PLC の強力な機能により、単独で実行する場合でも、ネットワークに接続する場合でも、複雑な制御機能を実現できます。 S7-200 PLC は、4 つの異なる基本モデルと 8 種類の CPU から選択できます。 2. SIMATIC S7-300 PLC S7-300 は、アプリケーションの中程度のパフォーマンス要件を満たすことができるモジュール式小型 PLC システムです。さまざまな個人 モジュールを幅広く組み合わせて、さまざまな要件を持つシステムを形成できます。 S7-200 PLC と比較して、S7-300 PLC はモジュール構造を採用しており、コマンド動作速度が高速 (0.6 ~ 0.1 μ s) です。浮動小数点算術演算は、より複雑な算術演算を効果的に実現できます。ユーザーがパラメータをすべてのモジュールに簡単に割り当てることができる標準ユーザー インターフェイスを備えたソフトウェア ツール。便利なマンマシン インターフェース サービスが S7-300 オペレーティング システムに統合されており、マンマシン対話のプログラミング要件が大幅に軽減されています。 SIMATIC ヒューマン マシン インターフェイス (HMI) は S7-300 からデータを取得し、ユーザー指定のリフレッシュ レートでデータを送信します。 S7-300 オペレーティング システムはデータ送信を自動的に処理します。 CPU のインテリジェント診断システムは、システムが正常に機能するかどうかを継続的に監視し、エラーや特殊なシステム イベント (タイムアウト、モジュール交換など) を記録します。マルチレベルのパスワード保護により、ユーザーは技術的秘密を高度かつ効果的に保護し、不正なコピーや変更を防ぐことができます。 S7-300 PLC には、キーのように取り外し可能な動作モード選択スイッチが装備されています。キーを抜くと動作モードの変更ができなくなるため、ユーザープログラムの不正な削除や書き換えを防止できます。強力な通信機能を備えた S7-300 PLC は、プログラミング ソフトウェア Step 7 のユーザー インターフェイスを通じて通信設定機能を提供し、設定を非常に簡単かつシンプルにします。 S7-300 PLC は、さまざまな通信インターフェイスを備えており、さまざまな通信プロセッサを通じて AS-I バス インターフェイスと産業用イーサネット バス システムを接続します。シリアル通信プロセッサは、ポイントツーポイント通信システムを接続するために使用されます。マルチポイントインターフェイス (MPI) は CPU に統合されており、プログラマ、PC、マンマシンインターフェイスシステム、および他の SIMATIC S7/M7/C7 オートメーション制御システムを同時に接続するために使用されます。 3. SIMATIC S7-400 PLC S7-400 PLC は、中~高性能範囲で使用されるプログラマブル コントローラーです。 S7-400 PLC は、信頼性と耐久性に優れたモジュール式ファンレス設計を採用しています。同時に、複数のレベルの CPU (段階的に機能がアップグレードされる) を選択でき、さまざまな汎用機能のテンプレートが装備されているため、ユーザーはニーズに応じてそれらを組み合わせてさまざまな専用システムを構築できます。制御システムの規模が拡張またはアップグレードされる場合、いくつかのテンプレートを適切に追加するだけで、システムをアップグレードしてニーズに完全に応えることができます。
  • シーメンス PLC の歴史
    シーメンス PLC の歴史 Jun 07, 2023
    Siemens SIMATIC シリーズ PLC は 1958 年に誕生し、C3、S3、S5、S7 シリーズを経て、広く使用されるプログラマブル コントローラーになりました。 1. シーメンスの製品は、実際にはシンプルな操作インターフェイスを備えたバイナリ コントローラである SIMATIC S3 として 1975 年に初めて発売されました。 2. 1979 年に、S3 システムは SIMATIC S5 に置き換えられ、マイクロプロセッサが広く使用されました。 3. 1980 年代初頭、S5 システムはさらにアップグレードされ、S5-90U、95U、100U、115U、135U、155U などの一般的に使用されるモデルを備えた U シリーズ PLC になりました。 4. 1994 年 4 月に、より国際化、より高いパフォーマンス レベル、より小さな設置スペース、より優れた Windows ユーザー インターフェイスなどの利点を備えた S7 シリーズが誕生しました。モデルはS7-200、300、400です。 5. 1996 年、シーメンスは、WINCC (Windows 互換オペレーティング インターフェイス)、PROFIBUS (産業用フィールドバス)、COROS (監視システム)、SINEC (シーメンス産業ネットワーク)、および制御テクノロジー。 6. シーメンスは、PLC テクノロジーをあらゆるオートメーション分野に統合する完全統合オートメーション システムである TIA (Total Integrated Automation) の概念を提案しました。 S3 および S5 シリーズ PLC は徐々に市場から撤退し、生産を終了しました。 S7 シリーズ PLC はシーメンス オートメーション システムの制御コアとして発展しましたが、TDC システムは S7 シリーズ製品のさらなるアップグレードである SIMADYN D テクノロジー コアを引き続き使用しています。これは、シーメンスのオートメーション システムにおいて最も最先端かつ強力なプログラマブル コントローラーです。

助けが必要?私たちとしゃべる

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
送信
探している Service?
お問い合わせ #
+86 17620189681

営業時間

11月21日(月)~11月23日(水):午前9時~午後8時
11月24日(木):休業 - ハッピーサンクスギビング!
11月25日(金):午前8時~午後10時
11月26日(土)~11月27日(日):午前10時~午後9時
(時間はすべて東部標準時です)

家

製品

ワッツアップ

お問い合わせ